
Lézeres gyártás · Nyalábformálás · 2026-10-20
Reflektív nyalábformáló lézeres gyártási próbához
Réz vagy bevonatos fémtükör a kívánt munkasíkbeli fényeloszlás vizsgálatához, a megmunkálási, bevonási és lézertechnológiai feladatok világos elválasztásával.
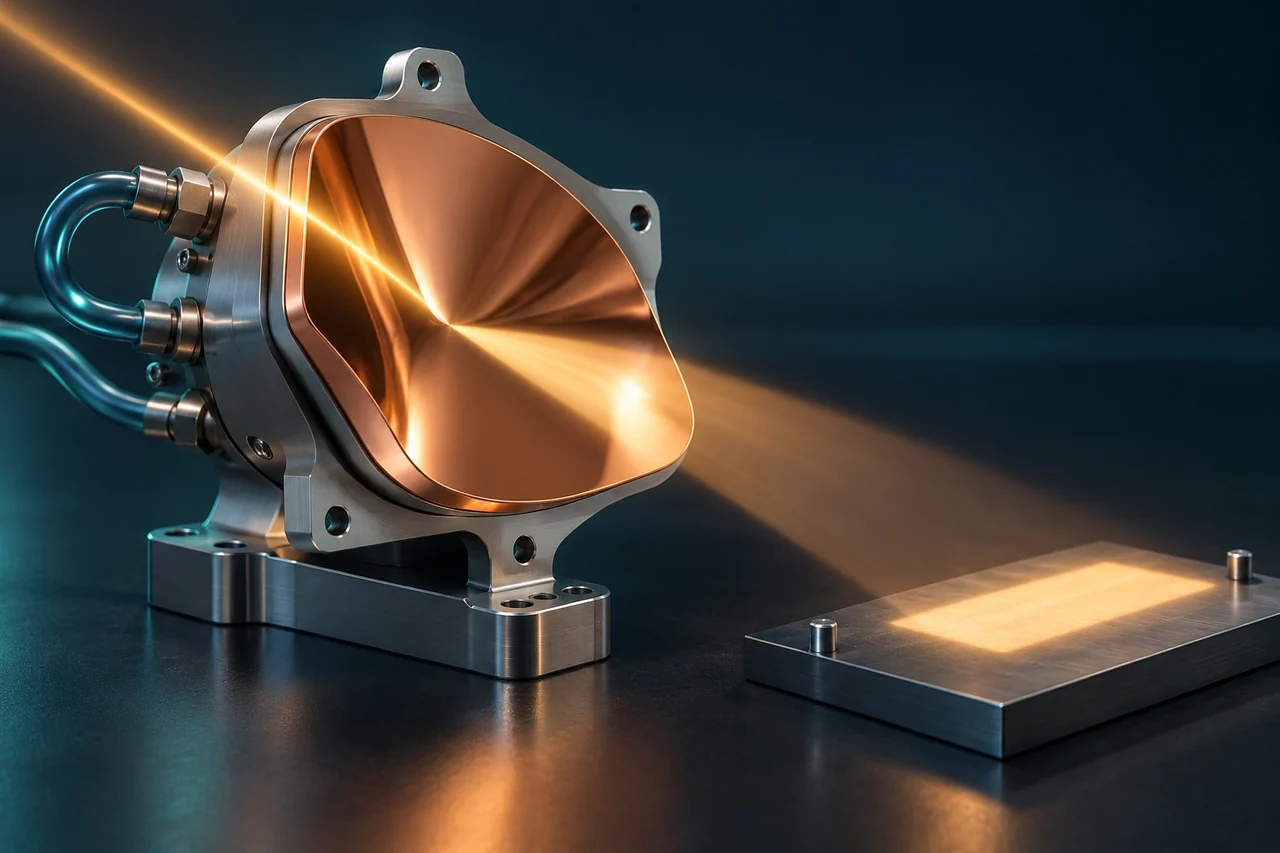
AI-generált műszaki koncepció · Nem méretarányos; nem legyártott alkatrész vagy mérési eredmény.
A KONCEPCIÓTÓL AZ ÖN ALKATRÉSZÉIG
Induljunk a funkcióból, az anyagból és az első próbával megválaszolandó kérdésből.
Miért velünk? A nyalábformáló gyárthatósága a nagy teljesítményű rendszerpróba előtt tisztázható.
Felület és mechanikai kapcsolódás együtt
Az IL600 szabadforma-megmunkálását a réz vagy más egyeztetett tüköranyag felületéhez és a tartó geometriájához igazítjuk. A hűtés és a rögzítés kapcsolódó méreteit a felület készítése előtt tisztázzuk.
Külön döntés a bevonat és a teljesítménypróba előtt
A megmunkált próbaoptika geometriai értékelése önálló mérföldkő lehet. Így a felület alkalmassága áttekinthető, mielőtt bevonási vagy lézeres rendszerpróba-ráfordítás következik.
Ott értékes, ahol a kész optika nem illeszkedik
Egyedi nyalábalak, beépítés vagy munkatávolság indokolhat fejlesztést. A kívánt intenzitáseloszlást az optikai tervnek és rendszerpróbának kell igazolnia; hegesztési minőséget vagy lézerteljesítményt a megmunkálásból nem ígérünk.
A munkasíkbeli eloszlásból indulunk ki
Lézeres hegesztés vagy más anyagmegmunkálási fejlesztés esetén a kívánt foltforma és energiaeloszlás önálló optikai tervezési kérdés. A koncepció egy adott bejövő nyalábhoz tervezett reflektív alkatrész gyárthatóságát vizsgálja. A fényfolt csak szemléltetett cél; a kép nem sugárterjedési szimuláció vagy igazolt hegesztési eredmény.
A rézfelület és a befogás együtt tervezendő
Az alapanyag és a bevonat a hullámhosszhoz, a hőterheléshez és a környezethez igazodik. Az IL600 szabadforma-megmunkálása a tervezett felület létrehozását támogathatja, de a hátsó csatlakozások és a hűtés okozta alakváltozás is befolyásolja a végső állapotot. A kritikus zónákhoz célzott előmegmunkálási és finiselési sorrendet választunk.
Három felelős vizsgálat a teljesítmény előtt
A megmunkált felületet geometriai és topográfiai mérés értékeli. A bevonat reflexióját és terhelhetőségét a bevonási munkacsomagban kell igazolni. A munkasík nyalábprofilját és az anyagmegmunkálási eredményt a rendszerfejlesztő vizsgálja az adott forrással. Ezeket nem helyettesíti a gép adatlapja.
Pilot egy kiválasztott optikai munkapontra
Az első kör egy megmunkált próbaoptikára és rögzített geometriai értékelésre szűkíthető. A nyalábpróba során a bemenő nyalábot és a munkasík helyét azonosítani kell, hogy az eltérések értelmezhetők legyenek. A sikeres alkatrészpróba után külön döntés a nagyobb hőterhelés vagy a folyamatkvalifikáció.
Vállalunk automatikusan adott lézerteljesítményt?
Nem. Teljesítmény, impulzushossz, ismétlési frekvencia, nyalábméret, beesési szög és bevonat nélkül ilyen vállalás nem értelmezhető. Az első brief a kívánt nyalábprofilt, az optikai tervet, a forrás adatait, a rögzítést és a tesztfelelősséget tartalmazza. A koncepció fejlesztési lehetőség, nem kész lézerfej-termék.
A következő egyeztetéshez
Ezt a fejlesztési irányt az Ön alkalmazására szabjuk.
Az alkatrész mögötti alkalmazás.
Ezeken a területeken megismerheti a működési követelményeket és a kapcsolódó műszaki feladatokat.
ÖSSZEKAPCSOLT MÉRNÖKI TUDÁS
Az ötlet lépésről lépésre válik alkatrésszé.
- 01Koncepció
- 02Prototípus
- 03Értékelés
Mérnöki szemléletünk elvi illusztrációja.
A KÖVETKEZŐ LÉPÉS
Beszéljünk a következő alkatrészéről.
Küldje el a funkciót, az anyagot és a kritikus műszaki kérdést. Ezekből jelöljük ki a gyárthatósági vizsgálat vagy az első próba irányát.